
Cây tròn thép sau nhiệt luyện có thể xuất hiện hiện tượng cong, vênh hoặc thay đổi kích thước dù phôi ban đầu đạt yêu cầu độ thẳng. Nguyên nhân liên quan đến ứng suất dư, chênh lệch nhiệt độ, chuyển biến tổ chức kim loại và hình dạng chi tiết. Bài viết phân tích các cơ chế gây biến dạng, sự khác biệt giữa những mác thép thường gặp và cách phối hợp lựa chọn phôi, gia công, nhiệt luyện để hạn chế sai lệch.
Vì sao cây tròn thép cong vênh sau nhiệt luyện?
Một cây tròn thép có thể đạt yêu cầu độ thẳng khi nhập xưởng, nhưng sau khi tôi hoặc ram lại xuất hiện cong vênh, độ đảo lớn hoặc sai lệch kích thước. Đây là vấn đề đáng quan tâm khi chế tạo trục truyền động, chốt chịu tải, ty máy và những chi tiết cơ khí cần độ chính xác cao.
Đặc biệt, hiện tượng này không chỉ xảy ra ở vật liệu chất lượng thấp. Ngay cả thép đúng mác, có chứng chỉ và được gia công chính xác vẫn có thể biến dạng nếu điều kiện nhiệt luyện không phù hợp.
Cây tròn thép thay đổi như thế nào trong quá trình nhiệt luyện?
Nhiệt luyện là quá trình gia nhiệt, giữ nhiệt và làm nguội vật liệu theo một chế độ được xác định. Mục tiêu là thay đổi tổ chức kim loại để đạt các đặc tính như độ cứng, độ bền, độ dai hoặc khả năng chống mài mòn.
Đối với những mác thép có thể tôi cứng, nhiệt luyện thường bao gồm giai đoạn tạo tổ chức austenit, làm nguội để hình thành tổ chức mong muốn và ram sau tôi. Tuy nhiên, mỗi giai đoạn đều có thể ảnh hưởng đến hình dạng chi tiết.
Giãn nở và co ngót nhiệt không diễn ra đồng đều
Khi cây thép được gia nhiệt, vật liệu giãn nở theo nhiệt độ. Tuy nhiên, bề mặt thường nhận nhiệt trước phần lõi, tạo ra chênh lệch nhiệt độ trong tiết diện.
Trong quá trình làm nguội, sự chênh lệch có thể đảo chiều. Một vùng đã co lại trong khi vùng khác vẫn còn nóng, làm phát sinh ứng suất bên trong vật liệu.
Nếu ứng suất vượt khả năng biến dạng đàn hồi ở thời điểm đó, chi tiết có thể xuất hiện biến dạng dẻo và không trở lại hình dạng ban đầu sau khi nguội.
Chuyển biến tổ chức kim loại có thể làm thay đổi thể tích
Đối với các mác thép có khả năng tôi cứng, austenit có thể chuyển biến thành mactenxit hoặc những tổ chức khác khi làm nguội.
Các tổ chức này có thể khác nhau về thể tích riêng. Nếu vùng bề mặt và vùng lõi chuyển biến tại những thời điểm khác nhau, ứng suất chuyển biến sẽ xuất hiện.
Đây là lý do chi tiết có thể thay đổi hình dạng ngay cả khi đã kiểm soát tương đối tốt quá trình giãn nở và co ngót do nhiệt. ASM International xác định sự tương tác giữa nhiệt độ, ứng suất và chuyển biến tổ chức là cơ chế quan trọng gây biến dạng khi nhiệt luyện.
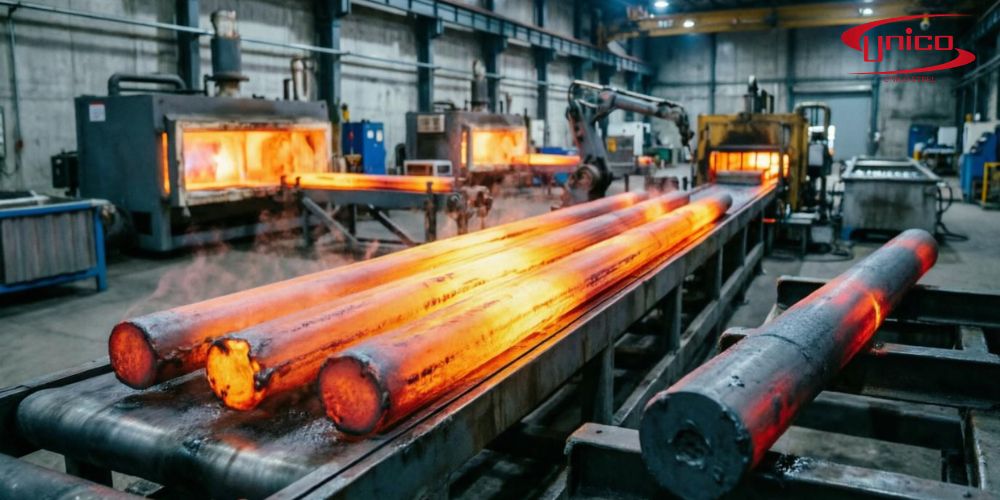
Nhiệt luyện không chỉ thay đổi độ cứng
Nhiều doanh nghiệp chỉ kiểm tra độ cứng HRC sau khi tôi. Tuy nhiên, vật liệu đạt độ cứng mục tiêu vẫn có thể không đáp ứng yêu cầu về độ thẳng hoặc kích thước.
Một cây tròn thép có thể tăng độ cứng đúng theo quy trình nhưng đồng thời phát sinh độ cong vượt dung sai. Vì vậy, đánh giá chất lượng nhiệt luyện cần xem xét cả cơ tính và hình dạng của chi tiết.
Ứng suất dư là nguyên nhân khiến cây tròn thép dễ cong vênh
Ứng suất dư là ứng suất tồn tại bên trong vật liệu khi không còn tải trọng ngoài tác dụng. Trạng thái này có thể hình thành từ quá trình sản xuất phôi hoặc những công đoạn gia công trước khi nhiệt luyện.
Khi nhiệt độ thay đổi, khả năng chịu biến dạng và sự phân bố ứng suất trong thép cũng thay đổi. Nếu ứng suất được giải phóng không đồng đều, vật liệu có thể cong hoặc thay đổi hình dạng.
Ứng suất dư hình thành từ quá trình cán, rèn và kéo nguội
Cây tròn thép thường trải qua các công đoạn như cán nóng, rèn, kéo nguội hoặc nắn thẳng. Mỗi quá trình có thể để lại một trạng thái ứng suất riêng.
Ở thép kéo nguội, biến dạng dẻo không đồng đều có thể tạo ứng suất dư giữa vùng gần bề mặt và phần lõi. Đối với phôi rèn hoặc cán nóng, quá trình làm nguội và nắn chỉnh cũng có thể ảnh hưởng đến phân bố ứng suất.
Vì vậy, hai cây thép cùng mác và đường kính chưa chắc phản ứng giống nhau sau khi nhiệt luyện.
Ứng suất dư thay đổi khi thép được gia nhiệt
Khi vật liệu được nung nóng, giới hạn chảy và các đặc tính cơ học thay đổi theo nhiệt độ. Một phần ứng suất dư có thể được phân bố lại hoặc giảm xuống.
Tuy nhiên, trong cùng chu trình nhiệt luyện, ứng suất mới cũng có thể xuất hiện do chênh lệch nhiệt độ và chuyển biến pha.
Do đó, nhiệt luyện không đồng nghĩa với việc toàn bộ ứng suất dư sẽ biến mất. Kết quả cuối cùng phụ thuộc vào sự tương tác của các yếu tố trong suốt quá trình gia nhiệt và làm nguội.
Vì sao phôi đã khử ứng suất vẫn có thể bị cong?
Khử ứng suất có thể giúp giảm nguy cơ biến dạng do ứng suất tồn tại từ trước, nhưng không loại bỏ mọi nguyên nhân.
Trong quá trình tôi, vật liệu vẫn có thể phát sinh ứng suất nhiệt và ứng suất chuyển biến mới. Nếu tốc độ làm nguội không đồng đều hoặc cách gá đỡ không phù hợp, chi tiết vẫn có thể bị cong.
Vì vậy, khử ứng suất nên được xem là một biện pháp trong quy trình kiểm soát tổng thể, không phải phương pháp bảo đảm cây thép luôn giữ nguyên độ thẳng.
Vì sao đường kính và chiều dài cây tròn thép ảnh hưởng đến biến dạng?
Một yếu tố thường bị bỏ qua khi lựa chọn phôi nhiệt luyện là tỷ lệ giữa chiều dài và đường kính. Hai chi tiết cùng mác thép nhưng khác kích thước có thể có mức độ cong vênh rất khác nhau.
Trục dài và mảnh thường nhạy cảm với tải trọng do trọng lượng bản thân hoặc lực gá đỡ. Trong khi đó, thanh có đường kính lớn lại có thể xuất hiện chênh lệch nhiệt độ đáng kể giữa bề mặt và lõi.
Trục dài dễ võng khi nhiệt độ tăng
Độ cứng chống uốn của cây tròn thép phụ thuộc vào đường kính, chiều dài và đặc tính đàn hồi của vật liệu. Khi chiều dài tăng, độ võng dưới tác dụng của tải trọng có thể tăng đáng kể.
Trong quá trình gia nhiệt, độ bền và độ cứng vững của vật liệu thay đổi theo nhiệt độ. Nếu cây tròn được đặt nằm ngang nhưng thiếu điểm đỡ phù hợp, trọng lượng bản thân có thể góp phần gây biến dạng.
Vì vậy, cách bố trí trục dài trong lò nhiệt luyện cần được xem xét ngay từ giai đoạn xây dựng quy trình.
Đường kính lớn tạo chênh lệch nhiệt độ giữa lõi và bề mặt
Cây tròn có đường kính lớn thường cần thời gian để nhiệt truyền từ bề mặt vào lõi. Trong giai đoạn làm nguội, vùng bề mặt cũng có thể giảm nhiệt nhanh hơn phần bên trong.
Sự chênh lệch này ảnh hưởng đến ứng suất nhiệt và thời điểm chuyển biến tổ chức. Nếu quá trình làm nguội không phù hợp, vật liệu có thể phát sinh biến dạng hoặc nứt.
Vì vậy, không nên áp dụng cùng một chu trình nhiệt luyện cho mọi đường kính chỉ vì các thanh có cùng mác thép.
Trục bậc có nguy cơ biến dạng khác trục trơn
Một cây tròn chưa gia công có tiết diện tương đối đồng đều. Tuy nhiên, sau khi tiện thành trục bậc, đường kính dọc theo chiều dài có thể thay đổi đáng kể.
Những đoạn nhỏ và đoạn lớn có tốc độ truyền nhiệt khác nhau. Các vị trí chuyển tiếp cũng làm thay đổi độ cứng vững và trạng thái ứng suất.
Do đó, một trục bậc có thể biến dạng phức tạp hơn thanh tròn đồng tiết diện, đặc biệt khi tồn tại các rãnh hoặc sự thay đổi hình học lớn.
Cây tròn thép C45, SCM440 và inox 410 có cong vênh giống nhau không?
Không. Mỗi mác thép có thành phần hóa học, độ thấm tôi và đặc điểm chuyển biến tổ chức riêng. Những yếu tố này ảnh hưởng đến điều kiện nhiệt luyện và nguy cơ biến dạng.
Tuy nhiên, không thể chỉ dựa vào tên mác để kết luận vật liệu nào ít cong hơn. Kích thước, hình dạng, trạng thái phôi và điều kiện làm nguội cũng rất quan trọng.
Thép C45 – Cần cân đối độ cứng và điều kiện làm nguội
C45 là thép carbon trung bình, được sử dụng trong nhiều ứng dụng trục và chi tiết cơ khí có nhiệt luyện.
Khả năng tôi thấu của vật liệu phụ thuộc vào thành phần và tiết diện. Với một số kích thước, để đạt độ cứng mong muốn có thể cần điều kiện làm nguội tương đối mạnh.
Tuy nhiên, môi trường tôi và tốc độ làm nguội phải được lựa chọn theo yêu cầu cơ tính. Sử dụng chế độ không phù hợp có thể khiến trục bị cong hoặc không đạt độ cứng thiết kế.
SCM440 và 42CrMo4 – Khác biệt về độ thấm tôi
SCM440 và 42CrMo4 thuộc nhóm thép hợp kim crom–molypden, thường được cân nhắc cho những chi tiết cần độ bền sau tôi và ram.
Các nguyên tố hợp kim ảnh hưởng đến khả năng hình thành tổ chức khi làm nguội. Trong điều kiện phù hợp, điều này có thể cho phép sử dụng chế độ tôi khác với một số thép carbon trung bình.
Tuy nhiên, không được mặc định SCM440 hoặc 42CrMo4 sẽ không bị cong. Ngay cả khi đạt độ cứng yêu cầu, quá trình nhiệt luyện vẫn có thể tạo ứng suất và biến dạng hình dạng.
Inox 410 – Có thể tôi cứng nhưng cần kiểm soát biến dạng
Inox 410 là thép không gỉ mactenxit, có thể tăng độ cứng thông qua tôi và ram. Đây là điểm khác với inox 304 hoặc 316L thông thường.
Trong quá trình tôi inox 410, sự thay đổi nhiệt độ và tổ chức kim loại có thể gây biến dạng tương tự những thép có khả năng tôi cứng khác.
Với chi tiết như trục van, chốt hoặc linh kiện chính xác, cần xác định trạng thái phôi, chế độ nhiệt luyện và lượng dư gia công trước khi thực hiện.
| Mác thép | Đặc điểm nhiệt luyện | Điểm cần lưu ý khi kiểm soát biến dạng |
| C45 / S45C | Thép carbon trung bình, có thể tôi và ram | Độ thấm tôi, môi trường làm nguội, kích thước |
| SCM440 | Thép hợp kim Cr-Mo, có thể tôi và ram | Độ thấm tôi, ứng suất dư, chiều dày tiết diện |
| 42CrMo4 | Thép hợp kim Cr-Mo, có thể tôi và ram | Quy trình tôi, ram, dung sai sau xử lý |
| SUJ2 | Thép ổ lăn carbon cao có crom | Kiểm soát tổ chức, biến dạng và kích thước |
| Inox 410 | Inox mactenxit, có thể tôi và ram | Độ cứng, độ dai, trạng thái nhiệt luyện |
| Inox 304 | Inox austenit, không tôi cứng bằng chuyển biến thông thường | Ứng suất dư và biến dạng nhiệt vẫn có thể xảy ra |
Nên nhiệt luyện trước hay sau khi tiện cây tròn thép?
Đây là câu hỏi quan trọng khi lập quy trình chế tạo trục hoặc chi tiết máy.
Nếu gia công đạt kích thước cuối cùng trước khi nhiệt luyện, mọi biến dạng sau đó đều có thể ảnh hưởng trực tiếp đến dung sai thành phẩm. Ngược lại, nếu nhiệt luyện phôi quá sớm, việc gia công sau nhiệt luyện có thể gặp khó khăn do vật liệu đã đạt độ cứng cao.
Phương án tiện thô trước, nhiệt luyện sau
Với nhiều chi tiết có thể tôi và ram, quy trình thường được cân nhắc là gia công thô để tạo hình cơ bản, sau đó nhiệt luyện và thực hiện gia công tinh.
Cách tiếp cận này giúp để lại lượng dư cho công đoạn hiệu chỉnh kích thước sau khi vật liệu thay đổi hình dạng.
Tuy nhiên, lượng dư phải được tính toán trước. Nếu chừa quá ít, chi tiết có thể không đủ vật liệu để gia công đạt dung sai sau nhiệt luyện.
Khi nào nên khử ứng suất trước gia công tinh?
Đối với phôi chứa ứng suất dư đáng kể, quá trình bóc vật liệu có thể gây biến dạng trước khi chi tiết bước vào công đoạn nhiệt luyện cuối cùng.
Trong một số trường hợp, bộ phận kỹ thuật có thể xem xét xử lý giảm ứng suất sau gia công thô hoặc trước gia công tinh.
Tuy nhiên, nhiệt độ và thời gian xử lý phải phù hợp với mác thép và trạng thái cơ tính yêu cầu. Một chế độ giảm ứng suất không phù hợp có thể làm thay đổi những đặc tính đã được tạo ra trước đó.
Vì sao gia công tinh thường được bố trí sau nhiệt luyện?
Với chi tiết có yêu cầu độ chính xác cao, gia công tinh sau nhiệt luyện giúp xử lý một phần sai lệch kích thước phát sinh trong quá trình xử lý nhiệt.
Tùy độ cứng và thiết kế, công đoạn cuối có thể là tiện cứng, mài hoặc phương pháp gia công phù hợp khác.
Tuy nhiên, gia công tinh không thể khắc phục mọi biến dạng. Nếu độ cong quá lớn hoặc vật liệu có khuyết tật, sản phẩm vẫn có thể phải loại bỏ.
Kiểm soát cong vênh phải bắt đầu từ lựa chọn phôi
Cây tròn thép sau nhiệt luyện có thể bị cong do nhiều cơ chế xảy ra đồng thời. Trong đó, ứng suất dư, chênh lệch nhiệt độ, chuyển biến tổ chức và hình dạng chi tiết là những yếu tố đáng quan tâm.
Điểm cần lưu ý là biến dạng không chỉ phụ thuộc vào công đoạn tôi hoặc ram. Trạng thái phôi ban đầu, lượng dư gia công và cách bố trí chi tiết trong lò cũng ảnh hưởng đến kết quả cuối cùng.
Đối với các doanh nghiệp gia công trục, chốt và chi tiết máy chính xác, việc kiểm soát biến dạng nên được xây dựng xuyên suốt từ lựa chọn vật liệu đến kiểm tra thành phẩm.
Không có một mác thép bảo đảm hoàn toàn không cong sau nhiệt luyện. Lựa chọn đúng vật liệu và quy trình phù hợp mới là cơ sở giảm sai lệch kích thước.
UnicoSteel cung cấp thông tin và hỗ trợ tư vấn lựa chọn thép tròn đặc carbon, thép hợp kim và inox tròn đặc phục vụ gia công cơ khí.
Doanh nghiệp có nhu cầu tìm hiểu cây tròn thép C45, S45C, SCM440, 42CrMo4 hoặc inox 410 có thể liên hệ UnicoSteel để trao đổi về mác thép, trạng thái phôi, kích thước và yêu cầu kỹ thuật.
Đối với chi tiết có nhiệt luyện, khách hàng nên gửi bản vẽ, độ cứng thành phẩm và số lượng để được hỗ trợ kiểm tra phương án vật liệu phù hợp.
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Ms.Yến)
Email: sales@unicosteel.com.vn
Bình luận