
Ống đúc inox dày thành có thể trở thành phương án phôi hiệu quả khi gia công trục rỗng, bạc máy và chi tiết dạng ống bằng CNC. Nhờ có lỗ tâm sẵn, vật liệu có thể giảm lượng kim loại phải khoan, khoét và tiện bỏ so với cây tròn đặc. Tuy nhiên, lợi ích này phụ thuộc vào đường kính ngoài, đường kính trong, độ đồng tâm, lượng dư gia công và tiêu chuẩn vật liệu. Bài viết phân tích khi nào nên chọn ống đúc inox dày thành, những rủi ro kỹ thuật cần kiểm soát và cách so sánh tổng chi phí gia công trước khi quyết định.
Chọn ống đúc inox dày thành để gia công trục rỗng, bạc máy
Một chi tiết bạc máy có đường kính ngoài 90 mm và lỗ trong 60 mm có thể được gia công từ cây inox tròn đặc. Tuy nhiên, để tạo lỗ tâm, xưởng cơ khí phải thực hiện nhiều nguyên công khoan, khoét hoặc tiện lỗ. Quá trình này tiêu tốn thời gian, dụng cụ cắt và tạo ra lượng phoi đáng kể.
Trong khi đó, nếu sử dụng một đoạn ống đúc inox dày thành có kích thước phù hợp, người thợ có thể tận dụng lỗ có sẵn để giảm lượng vật liệu phải loại bỏ. Đây cũng là lý do dạng phôi rỗng được quan tâm trong sản xuất bạc máy, ống lót, trục rỗng và chi tiết dạng vòng.
Tuy nhiên, ống đúc inox dày thành không phải lúc nào cũng là phương án tối ưu hơn phôi tròn đặc. Một ống có đường kính ngoài đúng nhưng lỗ trong lệch tâm vẫn có thể gây thiếu lượng dư gia công. Ngược lại, một phôi rỗng đúng kích thước và dung sai có thể giúp giảm đáng kể các nguyên công sơ bộ.
Vậy khi nào nên sử dụng ống đúc inox dày thành để gia công CNC? Câu trả lời cần dựa trên ba yếu tố: hình học chi tiết hoàn thiện, chất lượng phôi ban đầu và tổng chi phí chế tạo.
VÌ SAO ỐNG ĐÚC INOX DÀY THÀNH ĐƯỢC DÙNG LÀM PHÔI CNC?
Ống đúc inox dày thành là gì?
Ống đúc inox dày thành là cách gọi thương mại của loại ống inox không hàn có chiều dày thành tương đối lớn so với đường kính. Vật liệu được sản xuất với tiết diện hình vành khăn, phần giữa có lỗ rỗng chạy dọc theo chiều dài ống.
Tuy nhiên, không có một tỷ lệ chiều dày chung để mọi tiêu chuẩn đều phân loại ống inox là “dày thành”. Cách gọi này thường được sử dụng để phân biệt với các loại ống thành mỏng trong cùng nhóm sản phẩm.
Khi phục vụ gia công CNC, yếu tố quan trọng không chỉ là thành ống dày bao nhiêu. Đường kính trong, độ lệch tâm, độ ôvan và lượng dư gia công cũng quyết định phôi có phù hợp với chi tiết hoàn thiện hay không.
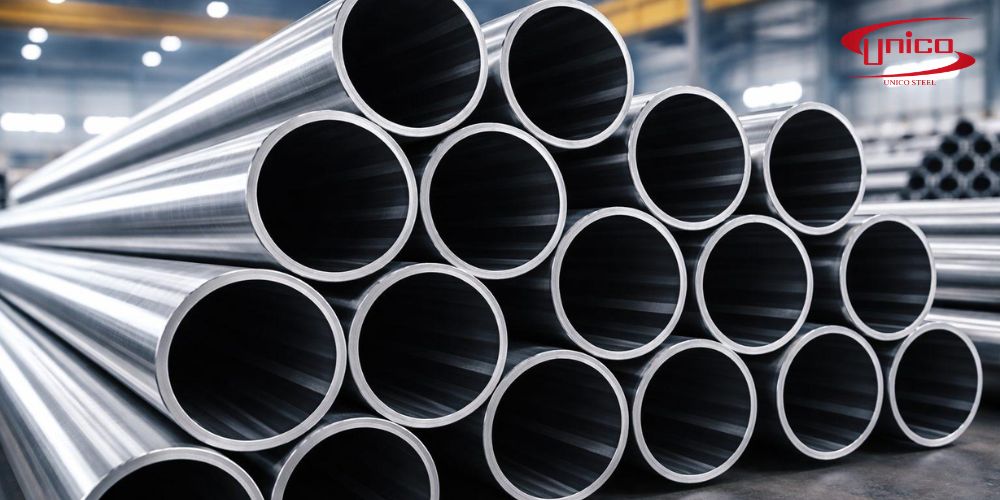
Ống đúc inox dày thành là cách gọi thương mại của loại ống inox không hàn có chiều dày thành tương đối lớn so với đường kính. Vật liệu được sản xuất với tiết diện hình vành khăn, phần giữa có lỗ rỗng chạy dọc theo chiều dài ống I Unicosteel
Vì sao hình dạng rỗng tạo lợi thế khi gia công?
Phần lớn các chi tiết như bạc máy, ống lót, vòng chặn hoặc khớp nối dạng ống đều có lỗ xuyên tâm. Nếu sử dụng phôi tròn đặc, xưởng cơ khí phải loại bỏ vật liệu ở giữa để tạo ra hình dạng này.
Ngược lại, phôi ống đã có sẵn lỗ tâm. Nhờ đó, lượng vật liệu cần cắt bỏ có thể giảm, đặc biệt khi đường kính lỗ thành phẩm tương đối lớn.
Lợi thế này thể hiện rõ ở những chi tiết được sản xuất hàng loạt. Khi mỗi sản phẩm giảm được một số nguyên công và thời gian cắt gọt, hiệu quả có thể tích lũy đáng kể trên tổng sản lượng.
Tuy nhiên, phôi rỗng vẫn cần gia công tinh lỗ trong nếu bản vẽ yêu cầu đường kính chính xác, độ nhám thấp hoặc độ đồng tâm cao.
Hollow bar inox và ống đúc inox thông thường khác nhau gì?
Trong cơ khí, thuật ngữ hollow bar thường chỉ dạng thép thanh rỗng được sử dụng làm phôi để gia công các chi tiết có lỗ xuyên tâm.
Mặc dù cùng có cấu tạo dạng ống, hollow bar và ống inox dành cho đường ống công nghiệp có thể được đặt hàng theo những yêu cầu kỹ thuật khác nhau.
Ống sử dụng trong hệ thống dẫn chất lưu thường được lựa chọn theo đường kính danh nghĩa, chiều dày và tiêu chuẩn đường ống. Trong khi đó, phôi hollow bar phục vụ gia công có thể cần ưu tiên đường kính ngoài tối thiểu, đường kính trong tối đa và khả năng đạt kích thước thành phẩm sau cắt gọt.
Tiêu chuẩn ASTM A511 có gì đáng chú ý?
ASTM A511/A511M là tiêu chuẩn dành cho ống inox không hàn dùng trong ứng dụng cơ khí và thanh rỗng phục vụ gia công. Phạm vi tiêu chuẩn bao gồm các chi tiết dạng rỗng được chế tạo bằng phương pháp cắt gọt, chẳng hạn đầu nối, đầu giảm và khớp nối.
Đây là cơ sở kỹ thuật quan trọng khi doanh nghiệp muốn lựa chọn phôi inox có mục đích sử dụng chủ yếu là gia công thành chi tiết cơ khí.
Đặc biệt, với hollow bar, việc chỉ định kích thước có thể dựa trên đường kính ngoài tối thiểu và đường kính trong tối đa. Cách xác định này giúp người mua đánh giá lượng vật liệu còn lại để gia công.
Tuy nhiên, không nên mặc định mọi ống inox không hàn đều đáp ứng ASTM A511. Cần kiểm tra chứng chỉ vật liệu, phạm vi tiêu chuẩn và điều kiện cung cấp thực tế.
Ống ASTM A312 có dùng làm phôi tiện CNC được không?
Có thể, nếu vật liệu và kích thước đáp ứng yêu cầu chi tiết. ASTM A312/A312M chủ yếu áp dụng cho ống inox Austenitic sử dụng trong môi trường nhiệt độ cao và ăn mòn nói chung.
Một đoạn ống ASTM A312 có thể được cắt, tiện hoặc gia công thành chi tiết cơ khí. Tuy nhiên, tiêu chuẩn này không đồng nghĩa vật liệu đã được tối ưu về lượng dư, độ đồng tâm hoặc đặc tính hình học cho mọi ứng dụng hollow bar.
Vì vậy, nếu dùng ống ASTM A312 để gia công bạc máy hoặc trục rỗng, doanh nghiệp cần kiểm tra thêm những đặc tính hình học mà bản vẽ yêu cầu.
Những chi tiết CNC nào phù hợp với phôi ống inox dày thành?
Gia công bạc máy và ống lót
Bạc máy và ống lót thường có cấu tạo hình trụ rỗng. Đây là nhóm chi tiết có thể hưởng lợi từ phôi ống dày thành khi kích thước lỗ có sẵn gần với kích thước thành phẩm.
Trong quá trình sản xuất, xưởng có thể tiện đường kính ngoài, gia công tinh lỗ trong và hoàn thiện hai mặt đầu. Cách tiếp cận này có thể giảm lượng phoi so với phôi tròn đặc.
Tuy nhiên, khả năng chịu mài mòn, tải trọng tiếp xúc và điều kiện bôi trơn vẫn phải được đánh giá theo thiết kế. Không phải bạc máy nào cũng phù hợp với inox Austenitic thông thường.
Gia công trục rỗng
Trục rỗng được ứng dụng trong một số cơ cấu truyền động, hệ thống dẫn chất lỏng qua tâm hoặc những cụm máy cần giảm khối lượng quay.
Phôi ống inox dày thành có thể được xem xét khi hình dạng lỗ trong tương đối đơn giản và vật liệu đáp ứng yêu cầu cơ tính.
Tuy nhiên, đối với trục chịu xoắn, tải trọng mỏi hoặc vận tốc quay lớn, cần tính toán tiết diện và kiểm tra độ đồng tâm. Không nên lựa chọn phôi chỉ vì có khả năng tiết kiệm vật liệu.
Gia công vòng chặn và khớp nối cơ khí
Những chi tiết dạng vòng, vòng đệm dày hoặc khớp nối dạng ống thường có lượng vật liệu rỗng đáng kể ở tâm.
Nếu sử dụng cây tròn đặc, phần lõi phải được loại bỏ bằng các nguyên công cắt gọt. Với phôi hollow bar phù hợp, xưởng có thể giảm bước gia công sơ bộ.
Tuy nhiên, lợi thế này còn phụ thuộc vào kích thước phôi sẵn có, số lượng sản phẩm và khả năng gá đặt khi tiện.
Gia công chi tiết rỗng có yêu cầu chống ăn mòn
Một số chi tiết cơ khí tiếp xúc với nước, hóa chất hoặc môi trường ẩm cần sử dụng vật liệu inox phù hợp.
Trong những trường hợp này, phôi ống inox dày thành vừa tạo hình dạng ban đầu thuận lợi, vừa có thể đáp ứng yêu cầu vật liệu theo thiết kế.
Tuy nhiên, khả năng chống ăn mòn phải được đánh giá theo mác inox và môi trường cụ thể. Việc sử dụng ống không hàn không tự động bảo đảm khả năng chống ăn mòn tốt hơn trong mọi điều kiện.
Trục rỗng được ứng dụng trong một số cơ cấu truyền động, hệ thống dẫn chất lỏng qua tâm hoặc những cụm máy cần giảm khối lượng quay I Unicosteel
SO SÁNH PHÔI ỐNG ĐÚC INOX DÀY THÀNH VÀ PHÔI TRÒN ĐẶC KHI GIA CÔNG CNC
Phôi rỗng giúp tiết kiệm vật liệu như thế nào?
Lợi thế dễ nhận thấy nhất của phôi ống dày thành là phần lõi đã được tạo rỗng trong quá trình sản xuất. Khi chi tiết hoàn thiện cũng có lỗ xuyên tâm, xưởng có thể tránh việc loại bỏ toàn bộ phần vật liệu ở giữa.
Tuy nhiên, để đánh giá hiệu quả thực tế, không nên chỉ so sánh khối lượng phôi đầu vào. Doanh nghiệp còn cần tính đến thời gian tiện, khoan, doa, khấu hao dụng cụ và chi phí mua vật liệu.
Một phôi ống có giá theo kilogram cao hơn phôi tròn đặc vẫn có thể mang lại tổng chi phí thấp hơn nếu giảm đáng kể thời gian gia công.
So sánh hiệu quả gia công CNC giữa hai dạng phôi
| Tiêu chí | Phôi tròn đặc | Ống inox dày thành |
| Cấu tạo ban đầu | Lõi đặc | Có lỗ tâm sẵn |
| Tạo lỗ xuyên tâm | Cần gia công từ vật liệu đặc | Có thể tận dụng lỗ có sẵn |
| Lượng phoi | Thường lớn hơn với chi tiết rỗng | Có thể giảm đáng kể |
| Tiện đường kính ngoài | Cần thực hiện theo bản vẽ | Cần thực hiện theo bản vẽ |
| Tiện lỗ trong | Có thể cần khoan/khoét trước | Có thể tiện trực tiếp từ lỗ sẵn |
| Độ linh hoạt kích thước | Cao nếu phôi đủ lớn | Bị giới hạn bởi OD, ID và lượng dư |
| Kiểm soát đồng tâm | Thiết lập từ quá trình gia công | Cần xem xét độ lệch tâm của phôi |
| Khả năng cung cấp | Phụ thuộc mác và quy cách | Phụ thuộc mác, OD, ID và tiêu chuẩn |
| Hiệu quả chi phí | Tùy lượng vật liệu phải loại bỏ | Có lợi khi hình học phôi gần thành phẩm |
Phôi ống có luôn giúp rút ngắn thời gian tiện CNC không?
Không phải mọi trường hợp. Phôi ống có thể giúp giảm thời gian tạo lỗ tâm, nhưng hiệu quả còn phụ thuộc vào độ chính xác của phôi và phương án gá đặt.
Nếu đường kính trong phôi quá nhỏ, xưởng vẫn phải thực hiện nhiều lượt tiện lỗ. Ngược lại, nếu lỗ trong quá lớn hoặc lệch tâm, chi tiết có thể không đủ vật liệu để gia công đạt kích thước.
Đặc biệt, với chi tiết có bề mặt ngoài và lỗ trong yêu cầu đồng tâm cao, việc thiết lập chuẩn gia công có thể quyết định thời gian chu kỳ nhiều hơn lượng phoi tiết kiệm được.
Nên chọn inox 304, 316L hay mác khác cho phôi CNC?
Mác inox cần được lựa chọn theo môi trường làm việc, yêu cầu cơ tính và chức năng chi tiết.
Inox 304 thường được xem xét cho các ứng dụng cơ khí và môi trường ít khắc nghiệt hơn về ăn mòn. Trong khi đó, inox 316L có molypden, giúp cải thiện khả năng chống một số dạng ăn mòn cục bộ trong các môi trường phù hợp.
Tuy nhiên, 316L không phải lựa chọn tối ưu cho mọi chi tiết chỉ vì giá trị hợp kim cao hơn. Môi trường chứa chloride, nhiệt độ vận hành và tải trọng vẫn cần được đánh giá cụ thể.
Có thể dùng inox 316L làm bạc chịu mài mòn không?
Có thể trong một số thiết kế phù hợp, nhưng không nên mặc định 316L là vật liệu bạc chịu mài mòn tốt.
Khả năng chống ăn mòn và khả năng chịu mài mòn là hai nhóm đặc tính khác nhau. Một bạc máy có chuyển động trượt hoặc tiếp xúc tải cao có thể cần vật liệu, xử lý bề mặt hoặc hệ bôi trơn chuyên dụng.
Vì vậy, khi chọn phôi ống inox để gia công bạc, cần kiểm tra đồng thời áp lực tiếp xúc, tốc độ trượt, bôi trơn và môi trường ăn mòn.
KHI NÀO NÊN DÙNG ỐNG ĐÚC INOX DÀY THÀNH
Những trường hợp nên lựa chọn ống đúc inox dày thành
Ống đúc inox dày thành thường đáng cân nhắc khi chi tiết hoàn thiện có lỗ xuyên tâm tương đối lớn và hình dạng gần với một đoạn ống.
Đây là trường hợp mà phần vật liệu cần loại bỏ từ cây tròn đặc có thể chiếm tỷ trọng đáng kể. Lợi ích càng rõ khi chi tiết có chiều dài lớn hoặc cần sản xuất với số lượng nhiều.
Tuy nhiên, trước khi quyết định, cần xác nhận phôi ống có đủ lượng dư để đạt cả đường kính ngoài, đường kính trong và độ đồng tâm sau gia công.
Trường hợp 1: Gia công bạc máy có lỗ xuyên tâm lớn
Nếu chi tiết có đường kính trong chiếm tỷ lệ lớn so với đường kính ngoài, việc tạo lỗ từ phôi tròn đặc có thể tiêu tốn nhiều thời gian.
Phôi ống dày thành có thể giúp giảm lượng vật liệu phải khoan, khoét và tiện bỏ. Trong trường hợp kích thước phôi gần với kích thước thành phẩm, tổng thời gian gia công có thể giảm.
Tuy nhiên, vẫn cần xác định vật liệu có phù hợp với điều kiện ma sát, tải trọng và yêu cầu chống ăn mòn của bạc hay không.
Trường hợp 2: Gia công trục rỗng có chiều dài lớn
Đối với trục rỗng dài, việc gia công lỗ xuyên tâm từ phôi đặc có thể đòi hỏi công nghệ khoan sâu và kiểm soát độ thẳng lỗ.
Khi sử dụng phôi ống có lỗ xuyên tâm sẵn, xưởng có thể giảm một số nguyên công sơ bộ. Tuy nhiên, lợi ích này phụ thuộc vào độ thẳng lỗ và độ đồng tâm của phôi.
Với trục quay tốc độ cao, cần bổ sung đánh giá mất cân bằng, độ đảo và khả năng chịu mỏi theo yêu cầu thiết kế.
Đối với trục rỗng dài, việc gia công lỗ xuyên tâm từ phôi đặc có thể đòi hỏi công nghệ khoan sâu và kiểm soát độ thẳng lỗ. Khi sử dụng phôi ống có lỗ xuyên tâm sẵn, xưởng có thể giảm một số nguyên công sơ bộ I Unicosteel
Trường hợp 3: Sản xuất hàng loạt chi tiết dạng vòng
Trong sản xuất hàng loạt, thời gian gia công mỗi chi tiết có ảnh hưởng lớn đến năng suất.
Nếu phôi ống cho phép giảm thời gian chu kỳ và lượng phoi, lợi ích có thể tích lũy qua hàng trăm hoặc hàng nghìn sản phẩm.
Tuy nhiên, doanh nghiệp cần so sánh đơn giá phôi, hao hụt cắt đoạn, tỷ lệ phế phẩm và chi phí gá đặt trước khi kết luận phương án tối ưu.
Khi nào không nên sử dụng ống inox dày thành làm phôi?
Không phải chi tiết rỗng nào cũng nên được gia công từ ống đúc inox dày thành.
Nếu lỗ trong thành phẩm nhỏ, không xuyên suốt hoặc có hình dạng phức tạp, phôi tròn đặc có thể mang lại tính linh hoạt cao hơn trong gia công.
Ngoài ra, với những chi tiết yêu cầu dung sai hình học rất chặt, phôi ống có độ lệch tâm lớn có thể gây khó khăn khi lấy chuẩn và loại bỏ lượng dư.
Khi lỗ trong thành phẩm quá nhỏ
Nếu lỗ trong chỉ chiếm một phần nhỏ của tiết diện, lượng kim loại cần loại bỏ từ phôi tròn đặc có thể không quá lớn.
Trong trường hợp này, lợi ích của phôi rỗng có thể không đủ để bù chênh lệch giá mua hoặc chi phí kiểm tra phôi.
Doanh nghiệp nên so sánh lượng vật liệu phải gia công và thời gian chu kỳ thay vì lựa chọn theo cảm tính.
Khi không tìm được ống có OD và ID phù hợp
Một ống có đường kính ngoài gần đúng nhưng đường kính trong quá lớn có thể không còn đủ vật liệu để đạt lỗ hoàn thiện.
Ngược lại, nếu lỗ trong quá nhỏ, khối lượng vật liệu phải loại bỏ vẫn cao và lợi ích giảm nguyên công có thể không đáng kể.
Vì vậy, lựa chọn phôi cần dựa trên cả OD, ID và dung sai, không chỉ trên kích thước danh nghĩa hoặc chiều dày thành.
Khi chi tiết có yêu cầu tải trọng đặc biệt
Đối với các chi tiết chịu tải mỏi, tải va đập hoặc ứng suất lớn, việc sử dụng phôi rỗng phải được xác nhận thông qua tính toán thiết kế.
Độ bền chi tiết phụ thuộc vào vật liệu, tiết diện thực tế, điều kiện tải và chất lượng gia công. Không nên thay phôi đặc bằng phôi rỗng chỉ để giảm khối lượng khi chưa có đánh giá kỹ thuật.
Chọn phôi ống inox dày thành phải dựa trên hiệu quả gia công thực tế
Ống đúc inox dày thành là một phương án vật liệu đáng cân nhắc khi gia công CNC các chi tiết rỗng như trục rỗng, bạc máy và ống lót.
So với phôi tròn đặc, vật liệu có thể giúp giảm lượng kim loại phải loại bỏ, rút ngắn những nguyên công tạo lỗ và tối ưu thời gian gia công.
Tuy nhiên, lợi thế này không áp dụng cho mọi chi tiết. Nếu lỗ trong lệch tâm, dung sai không phù hợp hoặc chiều dày không đủ, phôi ống có thể gây khó khăn trong quá trình sản xuất.
Vì vậy, cần đánh giá đồng thời hình học thành phẩm, OD, ID, độ lệch tâm, mác inox và tổng chi phí gia công.
Điều quan trọng không phải chọn phôi rỗng hay phôi đặc theo thói quen, mà là lựa chọn dạng vật liệu có đủ lượng dư, đáp ứng dung sai và giúp tạo ra chi tiết đạt yêu cầu với chi phí hợp lý.
UnicoSteel – Kiến thức lựa chọn vật liệu inox cho gia công cơ khí
UnicoSteel hỗ trợ doanh nghiệp tìm hiểu các nhóm ống inox không hàn, thép tròn đặc và vật liệu hợp kim phục vụ gia công cơ khí công nghiệp.
Khi cần lựa chọn phôi ống inox dày thành cho bạc máy, trục rỗng hoặc chi tiết CNC, khách hàng nên chuẩn bị bản vẽ thành phẩm, mác inox, kích thước OD/ID và yêu cầu dung sai để được hỗ trợ đối chiếu phương án vật liệu phù hợp.
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Ms.Yến)
Email: sales@unicosteel.com.vn
Bình luận