
Độ thẳng cây tròn thép là một yếu tố ảnh hưởng trực tiếp đến khả năng gá đặt, rung động và độ ổn định khi tiện CNC. Phôi không đủ thẳng có thể làm tăng độ đảo, lượng dư và nguy cơ sai lệch kích thước, đặc biệt khi gia công trục dài hoặc sử dụng máy tiện có bộ cấp phôi tự động. Bài viết phân tích những ảnh hưởng quan trọng của độ thẳng, cách kiểm tra và tiêu chí lựa chọn phôi thép phù hợp.
VÌ SAO ĐỘ THẲNG CỦA PHÔI THÉP QUAN TRỌNG?
Trong gia công cơ khí chính xác, nhiều doanh nghiệp thường chú ý đến mác thép, đường kính và độ cứng của phôi. Tuy nhiên, độ thẳng cây tròn thép cũng là yếu tố ảnh hưởng đáng kể đến chất lượng thành phẩm, đặc biệt khi gia công trục dài hoặc chi tiết có yêu cầu đồng tâm cao.
Một thanh thép tròn đặc có thể đáp ứng đúng đường kính nhưng vẫn bị cong nhẹ dọc theo chiều dài. Sai lệch này đôi khi khó phát hiện bằng mắt thường, nhưng có thể trở nên rõ rệt khi phôi được đưa lên máy tiện CNC và quay ở tốc độ cao.
Trong quá trình gia công, phôi không đủ thẳng có thể khiến việc gá đặt khó khăn, tăng rung động và làm lượng dư cắt gọt phân bố không đều. Nghiêm trọng hơn, chi tiết có thể đạt kích thước đường kính nhưng không đáp ứng yêu cầu về độ đảo hoặc quan hệ hình học giữa các bề mặt.
Vì vậy, kiểm tra độ thẳng trước gia công không chỉ là bước kiểm soát chất lượng vật liệu. Đây còn là yếu tố giúp xưởng cơ khí hạn chế sai số, bảo vệ thiết bị và tối ưu chi phí sản xuất.
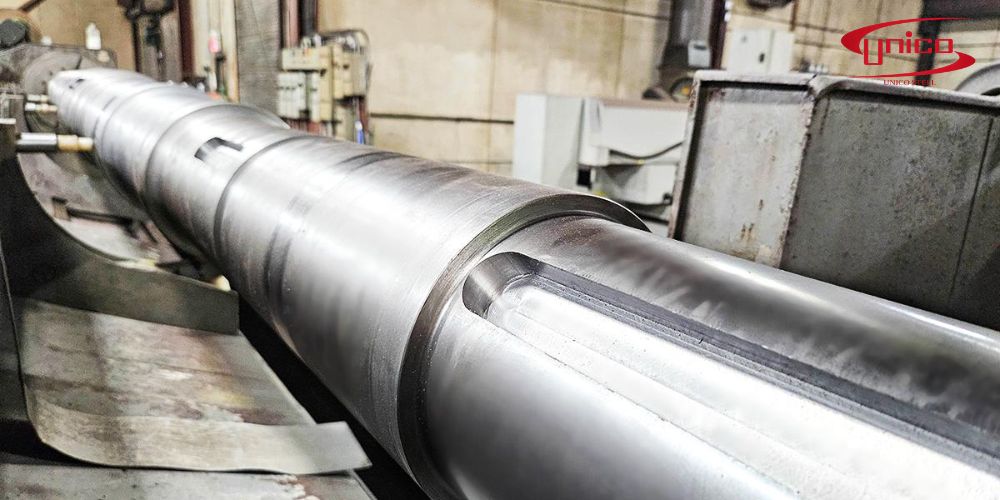
Độ thẳng cây tròn thép là một yếu tố ảnh hưởng trực tiếp đến khả năng gá đặt, rung động và độ ổn định khi tiện CNC I Unicosteel
Độ thẳng cây tròn thép là gì?
Độ thẳng cây tròn thép là đặc tính hình học phản ánh mức độ thẳng của thanh thép so với đường hoặc trục lý tưởng được xác định theo phương pháp đo.
Với thép tròn đặc, độ thẳng có thể được đánh giá trên đường sinh bề mặt hoặc trên đường tâm của thanh, tùy yêu cầu kỹ thuật. Một cây thép có thể có đường kính tương đối đồng đều nhưng đường tâm vẫn bị uốn cong theo chiều dài.
Đây là lý do kích thước đường kính và độ thẳng cần được kiểm tra riêng. Hai thông số này mô tả những đặc điểm hình học khác nhau của phôi.
Độ thẳng khác gì với dung sai đường kính?
Dung sai đường kính quy định giới hạn kích thước được phép của thanh thép. Ví dụ, một sản phẩm Ø30 mm có thể được chấp nhận trong một khoảng sai lệch xác định theo tiêu chuẩn đặt hàng.
Trong khi đó, độ thẳng phản ánh sai lệch hình dạng dọc theo chiều dài. Thanh thép có đường kính đạt dung sai vẫn có thể cong hoặc không phù hợp với phương pháp cấp phôi của máy tiện.
Vì vậy, yêu cầu “thép tròn Ø30 mm, dung sai h9” chưa đủ để bảo đảm phôi thẳng theo yêu cầu gia công.
Độ thẳng và độ đảo có phải là một?
Độ thẳng và độ đảo có liên quan nhưng không hoàn toàn giống nhau.
Độ thẳng là đặc tính hình học của đường hoặc bề mặt. Trong khi đó, độ đảo phản ánh sự thay đổi vị trí bề mặt khi chi tiết quay quanh một trục chuẩn được xác định.
Giá trị độ đảo đo bằng đồng hồ so có thể chịu ảnh hưởng đồng thời của độ cong, độ lệch tâm, độ không tròn và cách gá đặt. Vì vậy, không nên sử dụng một kết quả đo độ đảo để kết luận trực tiếp độ thẳng của phôi nếu chưa xác định phương pháp đo.
Vì sao cây tròn thép có thể không đạt độ thẳng?
Không phải mọi thanh thép tròn đều được sản xuất với cùng yêu cầu về độ thẳng. Trạng thái vật liệu còn phụ thuộc vào phương pháp cán, kéo, nắn chỉnh, nhiệt luyện và điều kiện vận chuyển.
Ảnh hưởng của cán nóng và làm nguội
Thép tròn cán nóng được tạo hình ở nhiệt độ cao rồi làm nguội theo công nghệ sản xuất. Nếu quá trình biến dạng và làm nguội không đồng đều, thanh thép có thể xuất hiện sai lệch hình dạng hoặc ứng suất dư.
Một số sản phẩm cần được nắn thẳng sau cán để đáp ứng yêu cầu cung cấp. Tuy nhiên, mức độ thẳng đạt được phụ thuộc vào công nghệ và tiêu chuẩn áp dụng.
Do đó, không nên mặc định mọi cây thép cán nóng đều đáp ứng yêu cầu của máy tiện CNC chính xác.
Ảnh hưởng của kéo nguội và nắn thẳng
Thép tròn kéo nguội thường có chất lượng bề mặt và độ chính xác đường kính thuận lợi hơn so với nhiều loại thép cán nóng thông thường.
Tuy nhiên, quá trình kéo nguội và nắn chỉnh có thể tạo hoặc phân bố lại ứng suất dư trong vật liệu. Khi cắt phôi hoặc tiện bóc lớp ngoài, ứng suất này có thể thay đổi và làm chi tiết cong.
Vì vậy, cây thép kéo nguội có độ chính xác cao vẫn cần được kiểm tra về độ thẳng và trạng thái ứng suất nếu dùng cho chi tiết nhạy cảm.
Ảnh hưởng của vận chuyển và lưu kho
Cây tròn thép có chiều dài lớn có thể bị võng hoặc biến dạng trong quá trình bốc xếp, vận chuyển và lưu kho nếu không được đỡ phù hợp.
Với những thanh dài và đường kính nhỏ, việc kê đỡ không đúng hoặc chịu tải ngoài quá lớn có thể ảnh hưởng đến hình dạng.
Doanh nghiệp nên kiểm tra độ thẳng khi nhận hàng, nhất là đối với phôi dùng cho máy tiện tự động hoặc sản phẩm yêu cầu dung sai chặt chẽ.
ĐỘ THẲNG ẢNH HƯỞNG ĐẾN TIỆN CNC NHƯ THẾ NÀO?
Độ thẳng không chỉ quyết định phôi có dễ đưa vào máy hay không. Sai lệch hình dạng ban đầu còn ảnh hưởng đến điều kiện quay, độ ổn định của quá trình cắt và kết quả gia công sau cùng.
Đặc biệt, với những chi tiết yêu cầu độ đồng tâm, độ đảo thấp hoặc gia công theo nhiều nguyên công, sai lệch độ thẳng cần được kiểm soát ngay từ bước chọn phôi.
Độ thẳng ảnh hưởng đến quá trình gá đặt phôi
Gá đặt là bước xác định vị trí và cố định vật liệu trên máy tiện CNC. Nếu cây tròn thép không đủ thẳng, việc thiết lập trục quay phù hợp có thể trở nên khó khăn.
Phôi cong làm tăng sai lệch khi kẹp mâm cặp
Khi sử dụng mâm cặp, một đoạn phôi được kẹp chặt để truyền chuyển động quay. Nếu đường tâm của thanh không thẳng, phần phôi nhô ra có thể lệch so với trục chính của máy.
Trong trường hợp này, việc chỉnh chính xác tại vị trí kẹp chưa chắc loại bỏ sai lệch ở những đoạn xa mâm cặp. Khi phôi quay, vị trí bề mặt tại các đoạn đó có thể thay đổi theo chu kỳ.
Đây là một trong những nguyên nhân khiến việc gá và hiệu chỉnh phôi mất nhiều thời gian hơn dự kiến.
Gia công giữa hai mũi tâm có giải quyết được độ cong không?
Gia công giữa hai mũi tâm giúp thiết lập trục quay thông qua hai lỗ tâm của chi tiết. Phương pháp này thường được sử dụng cho các loại trục cần gia công nhiều đoạn theo cùng trục chuẩn.
Tuy nhiên, nếu thân phôi đã cong, việc gá giữa hai tâm không tự động làm phôi thẳng. Độ cong vẫn có thể khiến lượng dư phân bố không đều hoặc phát sinh lực trong quá trình gia công.
Đối với trục dài, có thể cần thêm giá đỡ phù hợp và một quy trình tiện thô – kiểm tra – tiện tinh.
Phôi không thẳng làm tăng rung động khi tiện CNC
Rung động là một trong những vấn đề đáng quan tâm khi gia công thép tròn dài. Khi phôi quay, sai lệch hình dạng có thể tạo điều kiện xuất hiện lực và chuyển động không mong muốn.
Mức rung thực tế phụ thuộc vào nhiều yếu tố, bao gồm tốc độ quay, khối lượng phôi, độ cứng vững, gá đỡ và độ chính xác của hệ thống máy.
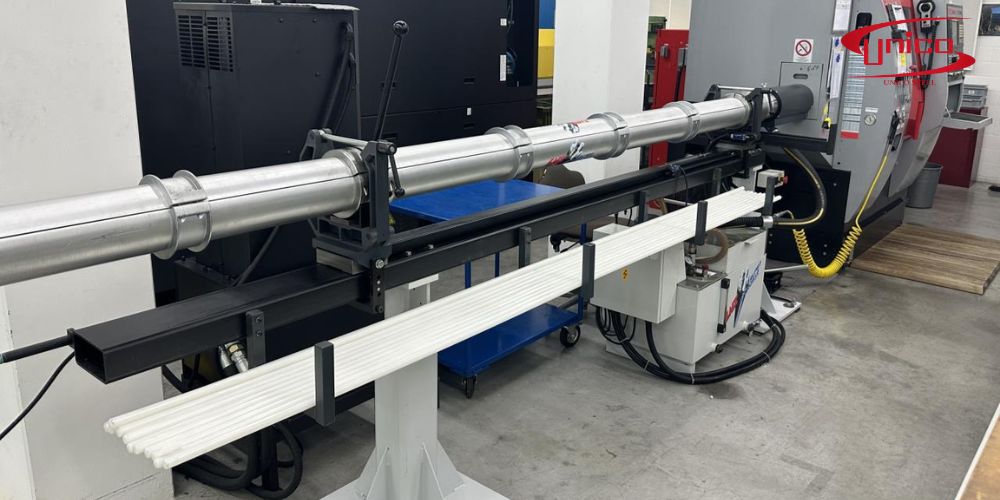
Khi phôi quay, sai lệch hình dạng có thể tạo điều kiện xuất hiện lực và chuyển động không mong muốn I Unicosteel
Độ cong có thể làm tăng mất cân bằng khi quay
Khi đường tâm phôi không trùng với trục quay, khối lượng vật liệu có thể phân bố không đối xứng quanh trục.
Ở tốc độ cao, sự lệch tâm này có thể làm tăng tải trọng động và kích thích rung động trong hệ thống trục chính, gá đỡ hoặc bộ cấp phôi.
Vì vậy, ngay cả sai lệch không lớn khi đo tĩnh cũng có thể trở thành vấn đề khi điều kiện quay thay đổi. Không nên tăng tốc độ trục chính khi phôi có dấu hiệu rung bất thường.
Máy tiện có bộ cấp phôi tự động nhạy cảm với độ thẳng
Với máy tiện tự động, thanh thép thường được cấp qua ống dẫn, ống lót trục chính hoặc hệ thống dẫn hướng chuyên dụng.
Nếu phôi bị cong, quá trình quay và cấp thanh có thể tạo ra va chạm hoặc rung động tại các vị trí dẫn hướng. Điều này ảnh hưởng đến tốc độ vận hành, độ ổn định và nguy cơ kẹt phôi.
Hướng dẫn kỹ thuật của Haas và Edge Technologies đều xác định độ thẳng phôi là yếu tố quan trọng để giảm rung và hạn chế sự cố trong hệ thống cấp thanh.
Rung động ảnh hưởng đến bề mặt và tuổi thọ dao
Khi rung động tăng, lực tương tác giữa dao cắt và phôi có thể biến thiên theo thời gian. Điều này gây khó khăn trong việc duy trì chiều sâu cắt và điều kiện tạo phoi ổn định.
Trên bề mặt thành phẩm có thể xuất hiện vết rung, độ nhám không đồng đều hoặc sai lệch kích thước. Dao cắt cũng có nguy cơ chịu tải thay đổi liên tục.
Tuy nhiên, không phải mọi rung động đều xuất phát từ độ cong phôi. Cần kiểm tra đồng thời dao cụ, chế độ cắt, gá đặt và tình trạng máy.
Độ thẳng ảnh hưởng đến độ đồng tâm và độ đảo của chi tiết
Độ đồng tâm thường được nhắc đến khi gia công trục có nhiều đoạn đường kính, vị trí lắp vòng bi hoặc bề mặt cần quay quanh cùng một trục chuẩn.
Nếu phôi không thẳng và quy trình gá đặt không phù hợp, các bề mặt được gia công ở những lần gá khác nhau có thể hình thành sai lệch hình học.
Vì sao một trục đạt đường kính nhưng vẫn không đạt yêu cầu?
Một chi tiết có thể được tiện đúng đường kính Ø30 mm nhưng không đáp ứng yêu cầu về độ đảo của cổ trục so với trục chuẩn.
Nguyên nhân có thể đến từ việc thiết lập chuẩn khác nhau giữa các nguyên công, biến dạng do lực gá hoặc sai lệch hình dạng ban đầu chưa được xử lý.
Do đó, việc kiểm soát đường kính thành phẩm chưa đủ để xác nhận chất lượng của trục cơ khí chính xác.
Độ cong ban đầu có quyết định toàn bộ độ đồng tâm sau tiện không?
Không. Trong nhiều trường hợp, quá trình gia công có thể tạo ra những bề mặt đạt yêu cầu hình học từ phôi không hoàn toàn thẳng, nếu lượng dư và độ cứng vững cho phép.
Tuy nhiên, phôi cong làm tăng khó khăn trong việc xác định chuẩn, phân bổ lượng dư và kiểm soát lực gia công.
Vì vậy, độ thẳng đầu vào là một yếu tố rủi ro, chứ không phải yếu tố duy nhất quyết định độ đồng tâm của thành phẩm.
Độ thẳng ảnh hưởng đến lượng dư gia công
Lượng dư là phần vật liệu được loại bỏ để tạo kích thước và hình dạng cuối cùng. Khi lựa chọn phôi tròn, lượng dư phải đủ để xử lý sai lệch bề mặt, dung sai kích thước và hình dạng ban đầu.
Với cây thép bị cong, lượng dư có thể không phân bố đều quanh trục gia công dự kiến.
Phôi cong có thể khiến một phía thiếu lượng dư
Giả sử xưởng cần tiện một trục thẳng từ thanh thép có đường tâm bị uốn. Khi thiết lập trục gia công mới, một số vị trí của phôi có thể gần với đường kính thành phẩm hơn những vị trí khác.
Nếu lượng dư ban đầu quá nhỏ, một phần bề mặt có thể không được tiện hết hoặc chi tiết không còn đủ kích thước để đạt yêu cầu.
Đặc biệt, vấn đề dễ xuất hiện ở trục dài, trục bậc hoặc những chi tiết yêu cầu gia công nhiều vị trí theo cùng một chuẩn.
Tăng đường kính phôi có giải quyết được vấn đề không?
Sử dụng phôi lớn hơn có thể cung cấp thêm lượng dư để xử lý sai lệch hình học. Tuy nhiên, phương án này cũng làm tăng khối lượng vật liệu, thời gian cắt gọt và lượng phoi.
Hơn nữa, tăng đường kính không giải quyết được nguyên nhân rung động hoặc biến dạng do gá đặt.
Vì vậy, giải pháp phù hợp là cân đối độ thẳng đầu vào và lượng dư gia công, thay vì mặc định lựa chọn phôi có đường kính lớn nhất.
Độ thẳng ảnh hưởng đến năng suất và chi phí gia công CNC
Trong sản xuất hàng loạt, một sai lệch nhỏ ở phôi đầu vào có thể làm tăng thời gian gia công cho cả lô hàng.
Thời gian này không chỉ nằm ở công đoạn cắt gọt. Xưởng còn có thể phải kiểm tra bổ sung, điều chỉnh gá đặt, giảm tốc độ quay hoặc thay đổi trình tự nguyên công.
Độ thẳng ảnh hưởng đến năng suất và chi phí gia công CNC I Unicosteel
Thời gian gá đặt và kiểm tra tăng lên
Với phôi có độ thẳng không ổn định, người vận hành có thể cần kiểm tra độ đảo tại nhiều vị trí trước khi gia công.
Nếu các thanh trong cùng lô có mức cong khác nhau, việc chuẩn hóa thông số gá đặt và vận hành trở nên khó khăn hơn.
Điều này ảnh hưởng đến thời gian chu kỳ, đặc biệt tại những dây chuyền tiện tự động cần tính lặp lại cao.
Nguy cơ phế phẩm và gia công lại
Khi phôi thiếu lượng dư, rung động lớn hoặc sai lệch chuẩn gia công, thành phẩm có thể không đáp ứng yêu cầu kích thước và hình học.
Một số sản phẩm có thể được gia công lại khi vẫn còn lượng dư cho phép. Tuy nhiên, nếu kích thước đã nhỏ hơn giới hạn hoặc có khuyết tật nghiêm trọng, chi tiết có thể phải loại bỏ.
Vì vậy, chi phí kiểm soát độ thẳng đầu vào cần được so sánh với chi phí gia công lại và tỷ lệ phế phẩm.
Nên chọn cây tròn cán nóng, kéo nguội hay mài tinh để tiện CNC?
Không có một dạng phôi phù hợp nhất cho mọi chi tiết. Lựa chọn còn phụ thuộc vào yêu cầu dung sai, lượng dư gia công, sản lượng và chi phí vật tư.
Thép tròn cán nóng phù hợp với trường hợp nào?
Thép tròn cán nóng thường được cân nhắc khi chi tiết cần tiện bóc lượng vật liệu tương đối lớn hoặc có yêu cầu kích thước phôi không quá chặt chẽ.
Tuy nhiên, với trục dài, cần kiểm tra độ thẳng thực tế trước khi đưa lên máy. Lớp oxit bề mặt và dung sai đường kính cũng phải được tính vào lượng dư.
Nếu máy có bộ cấp phôi tự động, phôi cán nóng chỉ nên được sử dụng khi đáp ứng yêu cầu dẫn hướng và vận hành của thiết bị.
Thép tròn kéo nguội có lợi thế gì?
Thanh kéo nguội thường mang lại lợi thế về chất lượng bề mặt và độ chính xác đường kính trong nhiều ứng dụng.
Điều này có thể giúp giảm lượng dư và thuận lợi khi sản xuất hàng loạt.
Tuy nhiên, dung sai đường kính tốt không tự động đồng nghĩa độ thẳng đáp ứng mọi yêu cầu CNC. Ngoài ra, ứng suất dư do gia công nguội cũng cần được xem xét nếu chi tiết sẽ bị bóc nhiều vật liệu.
Khi nào nên sử dụng phôi mài tinh?
Phôi mài tinh có thể phù hợp khi dây chuyền cần kiểm soát chặt đường kính, độ tròn và chất lượng bề mặt đầu vào.
Đối với những chi tiết tiện tự động với lượng dư nhỏ, việc sử dụng phôi hoàn thiện chính xác có thể mang lại lợi ích.
Tuy nhiên, không nên chọn phôi mài tinh chỉ vì cho rằng vật liệu sẽ luôn thẳng hơn. Độ thẳng vẫn phải được quy định và kiểm tra theo yêu cầu đơn hàng.
Độ thẳng cây tròn thép không chỉ ảnh hưởng đến hình dạng của phôi mà còn liên quan đến toàn bộ quá trình tiện CNC. Từ gá đặt, điều kiện quay, rung động đến lượng dư và độ chính xác thành phẩm, sai lệch độ thẳng đều có thể làm tăng khó khăn trong sản xuất.
Đặc biệt, với trục dài và dây chuyền cấp phôi tự động, độ thẳng đầu vào cần được xem xét như một yêu cầu kỹ thuật riêng, không chỉ là đặc điểm hình thức của thanh thép.
Một cây thép đúng mác, đúng đường kính nhưng không đủ thẳng vẫn có thể là phôi không phù hợp với quy trình gia công.
Vì vậy, doanh nghiệp nên đánh giá đồng thời mác vật liệu, dung sai đường kính, độ thẳng, trạng thái cung cấp và yêu cầu của thiết bị CNC.
UnicoSteel hỗ trợ khách hàng tìm hiểu các nhóm thép tròn đặc carbon, thép hợp kim và inox phục vụ cơ khí chế tạo. Khi cần lựa chọn phôi cho tiện CNC, khách hàng có thể trao đổi về mác thép, quy cách và yêu cầu độ chính xác đầu vào.
Quý khách nên gửi bản vẽ, kích thước phôi, yêu cầu độ thẳng và số lượng để được hỗ trợ kiểm tra phương án vật liệu phù hợp.
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Ms.Yến)
Email: sales@unicosteel.com.vn
Bình luận